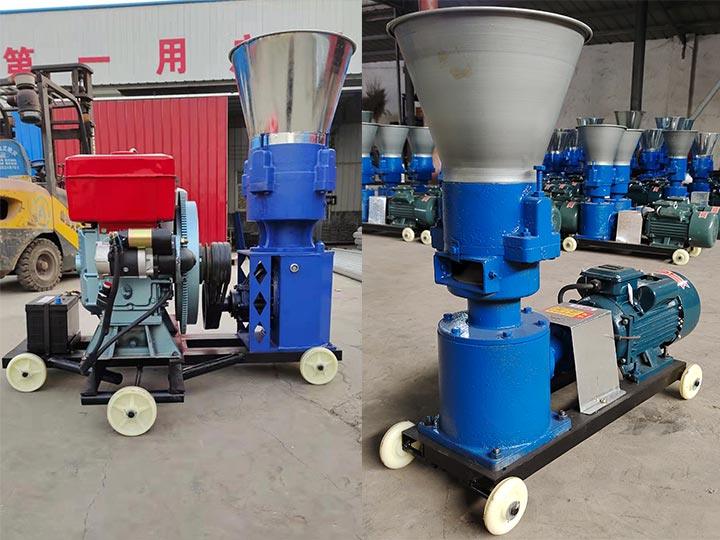
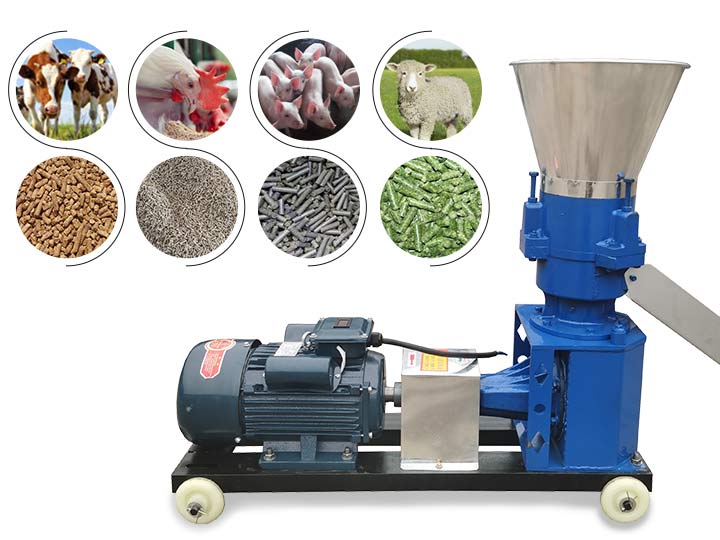
যখন আমরা পশুখাদ্যের পেলেট মেশিন ব্যবহার করি, যদি আমরা এর দক্ষ উৎপাদন নিশ্চিত করতে চাই, তাহলে আমাদের এটি ভালোভাবে ডিবাগ করতে হবে যাতে মেশিনটি স্বাভাবিকভাবে কাজ করে। আমরা প্রথমে পেলেট ফিড উৎপাদন লাইনের প্রযুক্তিগত প্রক্রিয়া বুঝতে হবে এবং প্রক্রিয়ায় প্রতিটি নির্দিষ্ট সরঞ্জামের কাজ বুঝতে হবে।
Contents
পশুখাদ্যের পেলেট তৈরির মেশিন ডিবাগ করার ধাপসমূহ
- ফিড পেলেট মেশিন ডিবাগ করার আগে, একে একে সরঞ্জামের কার্যক্রম পরীক্ষা করুন। এছাড়াও, আমাদের ব্যবহৃত গ্রানুলেটরের ডাই হোলের সাথে মেলে এমন কাঁচামালের ক্রাশিং কণার আকার বুঝতে হবে। কাঁচামালের ক্রাশিং কণার আকার সূক্ষ্ম হওয়া উচিত, তবে খুব বেশি সূক্ষ্ম নয়। আদর্শ ক্রাশিং কণার আকার নিম্নরূপ সুপারিশ করা হয়:
A. 3.35mm এর উপরে কণার আকার ≤1%।
B. 2.0mm এর উপরে কণার আকার ≤5%।
C. 1.0mm এর উপরে কণার আকার প্রায় 20%।
D. 0.5mm এর উপরে কণার আকার প্রায় 30%।
E. 0.25mm এর নিচে কণার আকার 20% এর কম হবে না।
F. 0.25mm এর উপরে কণার আকার প্রায় 24%। - পশুখাদ্যের পেলেট তৈরির মেশিন ডিবাগ করার আগে, মেশিন ইনস্টলেশনের সময় পড়ে থাকা পাথর, ওয়েল্ডিং স্ল্যাগ এবং অন্যান্য আবর্জনা সরিয়ে ফেলুন।
- ডিবাগ করার আগে, ব্যবহৃত বাষ্প পাইপিং সিস্টেমের ভাল ডিকম্প্রেশন ফাংশন এবং ড্রেনেজ ফাংশন আছে কিনা তা পরীক্ষা করুন যাতে মেশিনের গ্রানুলেশনের জন্য প্রয়োজনীয় শুষ্ক এবং স্যাচুরেটেড টেম্পারড বাষ্প নিশ্চিত হয় এবং চাপ কমানোর ভালভের পরে সর্বদা 0.058-0.4 MPA বাষ্প থাকে তা নিশ্চিত করুন।
- পেলেট ফিড মেশিন চালু করার আগে প্রেসার রোলার এবং রিং ডাইয়ের মধ্যে দূরত্ব সামঞ্জস্য করা উচিত। সাধারণত, যখন রিং ডাই ঘোরে, প্রেসিং রোলারটি অ-ঘূর্ণায়মান অবস্থায় থাকে (অর্থাৎ, প্রেসিং রোলার এবং রিং ডাইয়ের মধ্যে দূরত্ব 0.1~0.4MM)। রিং ডাই এবং প্রেসার রোলারের মধ্যে দূরত্ব খুব ছোট করবেন না, এটি কেবল রিং ডাই এবং প্রেসার রোলারের পরিধানকে ত্বরান্বিত করবে না, উৎপাদনের সময় ইউনিট আউটপুটও কমিয়ে দেবে।
- পশুখাদ্যের পেলেটিং সরঞ্জাম চালু করার সময়, ফিডের পরিমাণ তাত্ক্ষণিকভাবে সর্বোচ্চে পৌঁছানো উচিত নয়। আমাদের ফিড ইনলেটে সমানভাবে কাঁচামাল যোগ করা উচিত। ফিডের পরিমাণ আদর্শ মানে পৌঁছাতে প্রায় 5-10 মিনিট সময় লাগে (অর্থাৎ, স্বাভাবিক উৎপাদনের সময় মোটর কারেন্ট মান রেটেড কারেন্টের 85-95%)।
- যখন ফিড পেলেটে অক্ষীয় ফাটল বা রেডিয়াল ফাটল থাকে এবং পাউডারাইজেশন হার বেশি হয় এবং আউটপুট কম হয়, তখন আমাদের টেম্পারিং তাপমাত্রা বাড়াতে হবে এবং টেম্পারিংয়ের সময় বাষ্পের পরিমাণ বাড়াতে হবে; এটি কাটার অবস্থান দূরে এবং ভোঁতা হওয়ার কারণেও হতে পারে, যার ফলে পেলেট ছোট বা ছিঁড়ে যায়, তাই আমরা কাটারের অবস্থান যথাযথভাবে সামঞ্জস্য করতে পারি।
- যখন পশুখাদ্যের পেলেটের পৃষ্ঠ মসৃণ না হয় এবং পাউডারিং হার বেশি হয়, তখন এটি রিং ডাইয়ের কম্প্রেশন তুলনামূলকভাবে ছোট হওয়ার কারণে হতে পারে, এবং বড় কম্প্রেশন হোল সহ ডাই প্রতিস্থাপন করা উচিত।
- যখন ফিড পেলেটের জলীয় অংশ বেশি হয়, পেলেট মেশিনের উৎপাদন আউটপুট কম হয় এবং মেশিন ব্লকেজের ঘটনা প্রায়ই ঘটে। আমাদের চাপ কমানোর ভালভ সামঞ্জস্য করা উচিত যাতে কন্ডিশনারে প্রবেশকারী বাষ্পের চাপ 0.1-0.4MPa হয় এবং ট্র্যাপ ড্রেনিংয়ে ভূমিকা রাখতে পারে। টেম্পারিং তাপমাত্রাও অনুরূপভাবে বাড়ানো যেতে পারে, কারণ তাপমাত্রা বৃদ্ধি উপাদানের পরিপক্কতা বৃদ্ধির জন্য উপকারী। সাধারণত, তাপমাত্রা প্রতি 11°C বৃদ্ধির জন্য উপাদানের আর্দ্রতা প্রায় 1% বৃদ্ধি পায়।