CNC木工ルーター | 家具キャビネットドア用3D彫刻機
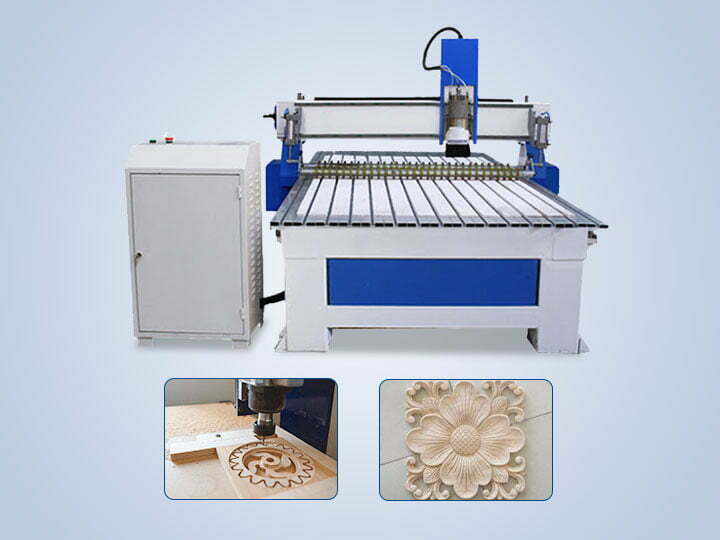
CNC木工ルーター(コンピュータ数値制御木彫り機)は、コンピュータプログラミングによりインテリジェントに制御可能な自動彫刻装置です。
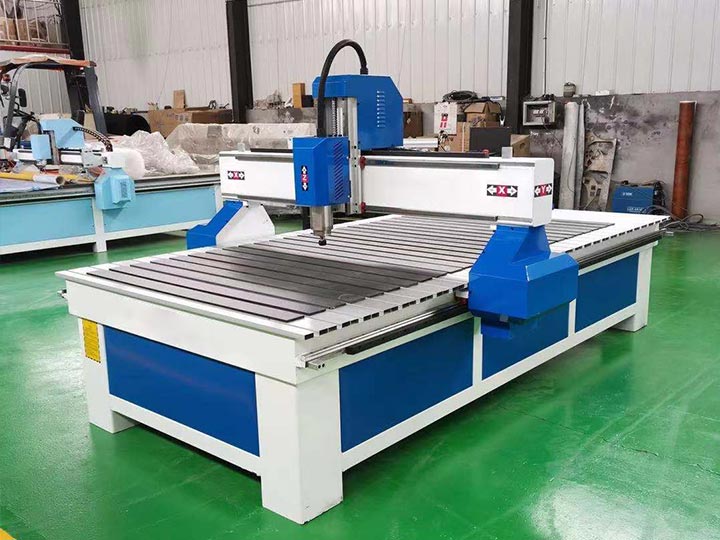
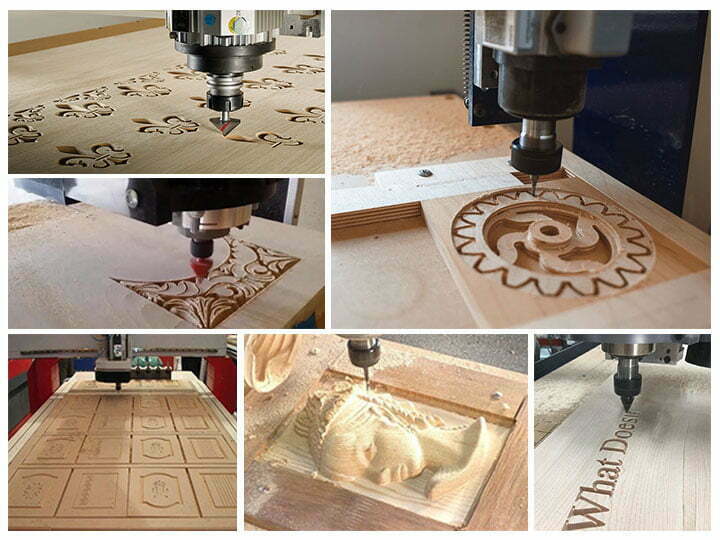
CNCルーター(コンピュータ数値制御木彫り機)は、コンピュータプログラムによるインテリジェント制御が可能な自動彫刻装置です。この木彫り機は、木材、ヒスイ、竹、ガラス、プラスチックなど、さまざまな素材を極めて高い精度で加工します。CNCルーターは主に、ドア、家具、キャビネット、装飾木製品の彫刻・切削に使用されます。その動作原理は、設計プログラムをモーター制御信号に変換し、機械の切削工具を正確なX、Y、Z軸に沿って駆動させることで、精細な彫刻を実現します。
手作業による彫刻が自動化ソリューションに取って代わられる中、CNC彫刻機は格段に高い精度、高速な処理能力、そして大量生産における安定した品質を提供します。当社のCNCルーターは、世界中の家具メーカー、木工所、工芸品メーカーから信頼されています。
Contents
当社のCNCルーターが選ばれる理由
高精度
サーボモーター駆動により0.01mm単位の精度を実現。ワーク全体にわたって一貫した精度を維持し、複雑なデザインを完璧に再現します。
多軸制御
3軸、4軸、5軸構成に対応。多軸機能により、手彫りでは不可能な複雑な3D彫刻や面取り加工が可能です。
多様な素材に対応
木材、石材、金属板、アクリル、複合材を加工可能。1台の機械で家具製作、看板製作、アート彫刻に対応します。
ユーザーフレンドリーな制御
直感的なインターフェースを備えたDSPコントローラー。Type3、ArtCAM、Mastercamなどの標準的なCAD/CAMソフトウェアに対応し、設計データの転送が容易です。
CNC木工ルーターの用途
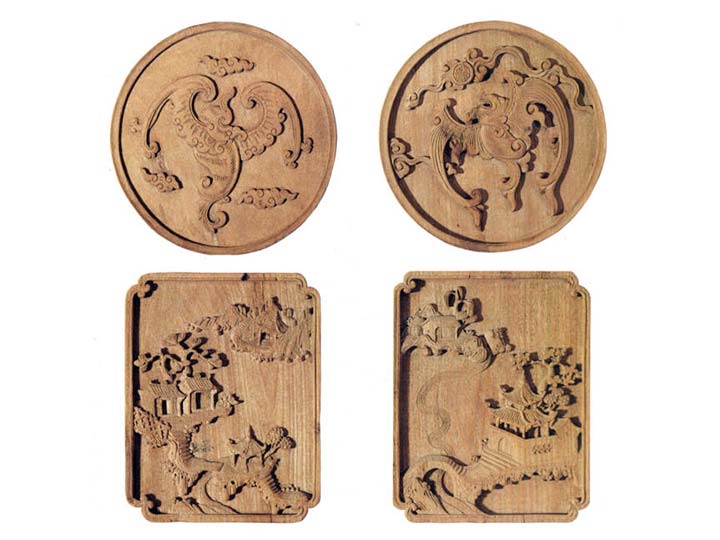
生活水準の向上に伴い、木彫り製品への需要が大幅に増加しています。CNCルーターは、その優れた精度と効率性から手作業による彫刻に取って代わりつつあります。これらの機械は、主に以下の3つの産業分野で使用されています。
家具製造
- 無垢材ドアパネル・枠の彫刻
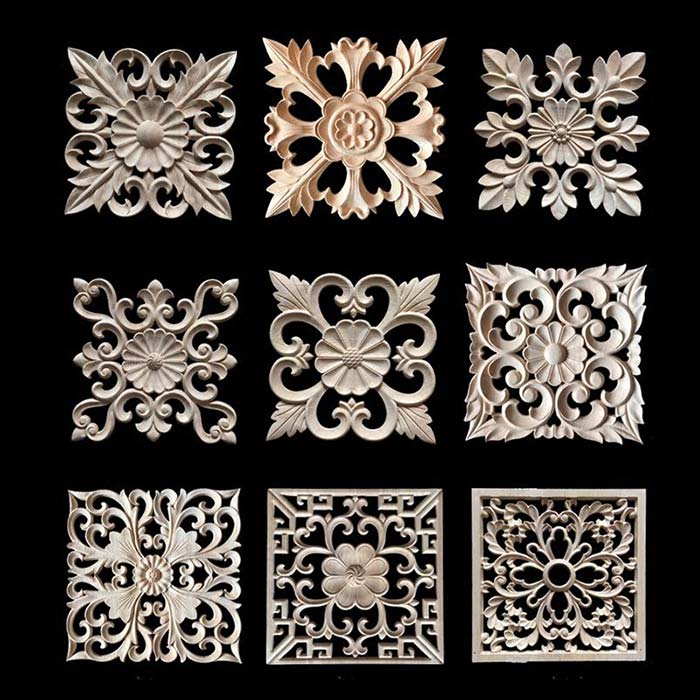
- キャビネットドアのレリーフ彫刻とパネル加工
- アンティークマホガニー家具の復元
- アート壁画と装飾壁パネル
- テーブル、椅子、キャビネットの表面彫刻
木工工芸品
- 時計枠・額縁の彫刻
- 書道額・記念碑
- スポーツ用品の表面加工
- 薄板アルミ・複合パネルの切断
看板製作・広告
- 広告看板・立体文字
- アクリルの彫刻・切断
- 展示ディスプレイ・会議資料
石材・金属加工
木材だけでなく、当社のCNCルーターは石材彫刻(墓石、手すり子、柱)、セラミックタイル加工、アルミニウム、銅、鋼板を含む金属板切断にも対応します。
機械構造と構成部品
CNC木工ルーターシステムは、デジタル設計を物理的な製品に変換するために連携して動作する3つの統合コンポーネントで構成されています。
コンピュータワークステーション
設計ソフトウェア(Wentai、Type3、Artcam、JD)が設計図からツールパスを作成します。コンピュータはCNCコード(GコードまたはHPGL)を生成し、コントローラに送信します。
DSPコントローラ
デジタルシグナルプロセッサがプログラムされた命令をパルス列に変換し、各軸に沿ったステッピングモーターまたはサーボモーターの動きを正確に制御します。
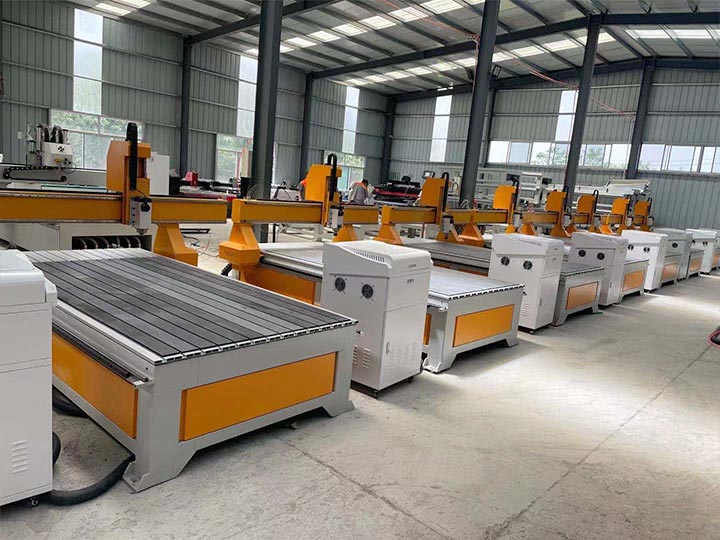
機械本体
X、Y、Z軸リニアガイド、ワークテーブル、高速スピンドルを備えた機械構造です。スピンドルは、材料や求める仕上げに応じて各種切削工具に対応します。
スピンドルモーター
高速回転スピンドル(標準0~24,000 RPM)が切削工具を保持します。可変速制御により、さまざまな材料や切削深さに適応します。
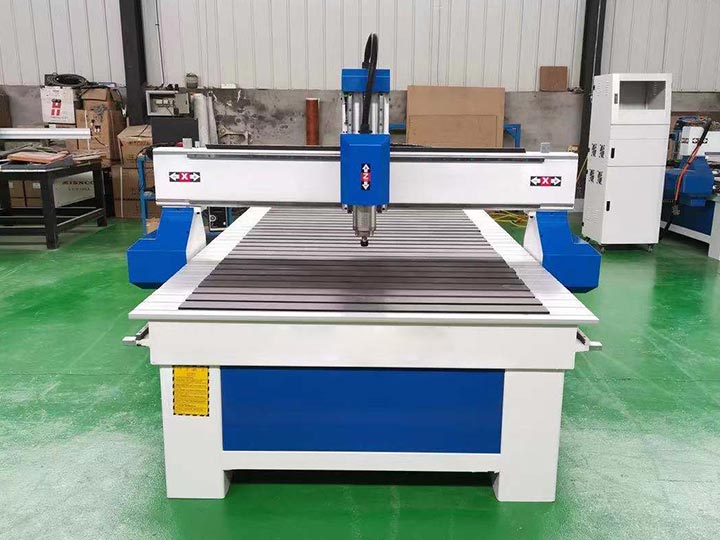
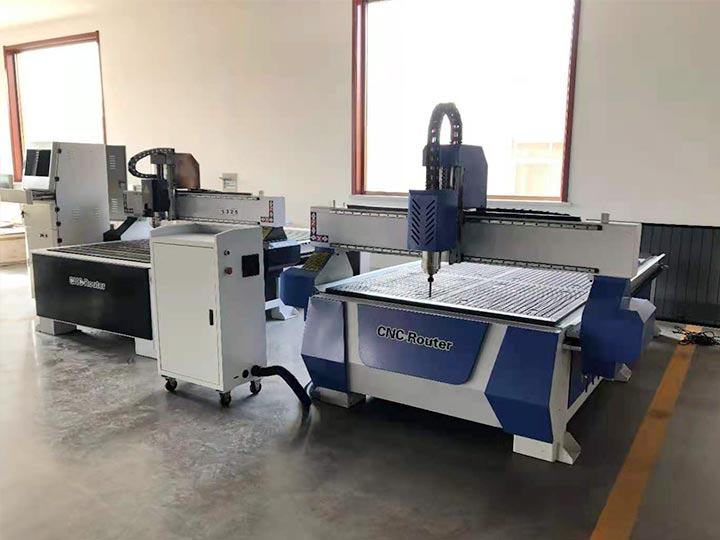
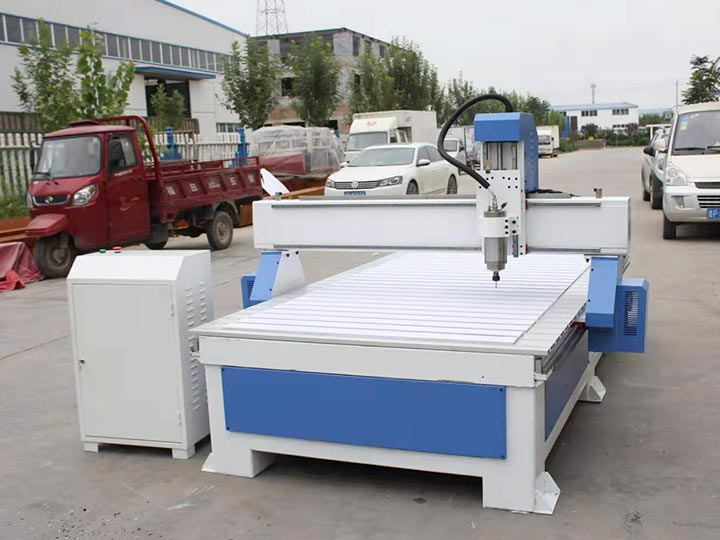
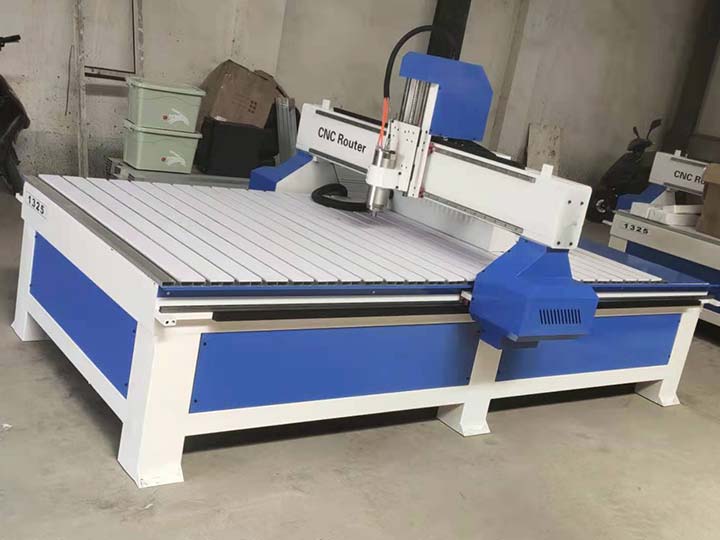
技術仕様
| 仕様 | 3軸標準モデル | 3軸ヘビーデューティーモデル | 4軸ロータリーモデル | 5軸プロフェッショナルモデル |
|---|---|---|---|---|
| 加工エリア | 1300×2500mm | 1500×3000mm | 1300×2500mm | 2000×3000mm |
| スピンドル出力 | 3.0 kW | 4.5 kW | 3.0 kW | 5.5 kW |
| スピンドル回転数 | 0-24,000 RPM | 0-24,000 RPM | 0-24,000 RPM | 0-18,000 RPM |
| 精度 | ±0.01mm | ±0.01mm | ±0.01mm | ±0.005mm |
| 最大切削速度 | 10,000mm/min | 12,000mm/min | 10,000mm/min | 15,000mm/min |
| 駆動方式 | ステッピングモーター | サーボモーター | サーボモーター | サーボモーター |
| コントローラー | DSP NC Studio | DSP NC Studio | DSP RichNC | Syntec/Weihong |
| 対応ファイル形式 | G-code、HPGL | G-code、HPGL | G-code、HPGL | G-code、HPGL、STEP |
ソフトウェア互換性
当社のCNC木工ルーターは、業界標準の設計・製造ソフトウェアと互換性があります。お客様の設計ワークフローに最適なソフトウェアをお選びください。
| ソフトウェア | タイプ | 最適な用途 |
|---|---|---|
| Type3 | 3Dモデリング + CAM | 複雑な3D彫刻、レリーフ彫刻 |
| ArtCAM | 2D/3D + CAM | 看板製作、2Dプロファイリング、3Dレリーフ |
| Mastercam | CAD/CAM | 複雑な曲面加工、プロフェッショナルな量産 |
| Wentai/Veno | 2D + CAM | 低コストな2D彫刻 |
| Fusion 360 | CAD/CAM | クラウドベースの設計、試作 |
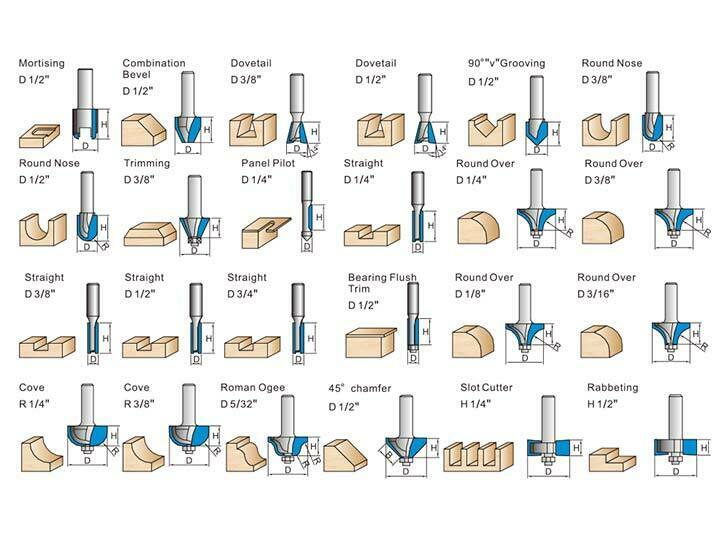
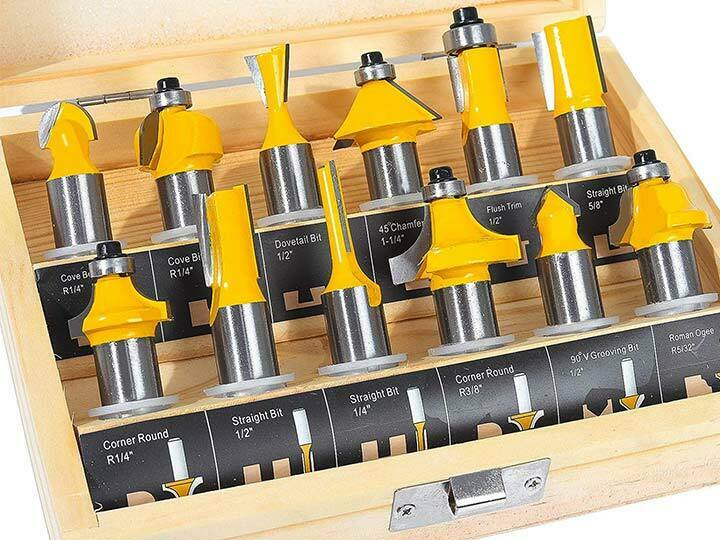
CNCルータービットの選定と使用方法
適切なツールの選定とメンテナンスは、彫刻品質と機械の寿命に大きく影響します。最適な結果を得るために、以下のガイドラインに従ってください。
- ツールホルダーの適合: ツールジャケットのサイズがスピンドルと一致していることを確認してください。変形した穴、摩耗したテーパー、または長期使用による損傷があるジャケットは絶対に使用しないでください。不適切な取り付けはツールの振動を引き起こし、彫刻品質を損なう原因となります。
- 正しい挿入方法: ツールシャンクがコレットにスムーズに挿入および抜去できる必要があります。ホルダーは確実に着座し、しっかりと締め付けてください。摩耗したコレットはすぐに交換し、運転中のツールの滑りを防止してください。
- ツールの状態: 使用前に毎回、切削刃を点検してください。切れ味の悪いツールや損傷したツールは、仕上げ品質を低下させ、機械部品に過大な切削力を発生させます。切れ味が悪くなったらすぐに交換してください。
- 材料厚さ:ツールの切削深さ能力を超えないでください。過大な切削はツールの破損やワークへの損傷のリスクがあります。ビット径はポケットや逃げのサイズに合わせてください。
- 速度調整:材料によって適切な主軸回転数と送り速度は異なります。軟質材(発泡材、軟材)は高速が可能ですが、硬質材(硬材、アルミニウム)は低速で、深いパスを複数の軽い切削に分割する必要があります。
スピンドル速度ガイド
適切なスピンドル速度(RPM)は、加工面の仕上がり、工具寿命、切削効率に影響します。このガイドを出発点として、材料の反応に応じて調整してください。
| 材料 | 推奨回転数 | 送り速度 |
|---|---|---|
| 軟材(パイン材) | 18,000-24,000 | 3,000-5,000 mm/min |
| 硬材(オーク材) | 12,000-18,000 | 2,000-4,000 mm/min |
| 合板/MDF | 18,000-24,000 | 3,000-6,000 mm/min |
| アクリル | 18,000-24,000 | 1,500-3,000 mm/min |
| アルミニウム | 6,000-12,000 | 1,000-2,000 mm/min |
| キャビネット用合板 | 18,000-22,000 | 4,000-6,000 mm/min |
メンテナンススケジュール
定期的なメンテナンスにより、安定した精度を維持し、機械の寿命を延ばします。以下のメンテナンススケジュールに従ってください。
使用後毎
- スピンドルと制御システムの電源を切る
- 作業テーブルとガイドレールから切りくずやゴミを清掃する
- 切削工具を取り外し、適切に保管する
毎週のメンテナンス
- 機械部品の緩みがないか確認し、増し締めする
- リニアガイドを清掃し、機械油で潤滑する
- ツールホルダーとコレットの摩耗を点検する
毎月のメンテナンス
- リードスクリューにはホワイトリチウムグリースを塗布してください(バターは絶対に使用しないでください)
- ドラグチェーン内のケーブル接続部の摩耗や張力を確認してください
- スピンドルおよび軸駆動部のベルト張力を確認してください
長期保管
- すべての金属表面を徹底的に洗浄し、潤滑してください
- 機械をプラスチックフィルムで包み、ほこりや湿気を防いでください
- 温度が安定した乾燥した場所に保管してください
トラブルシューティングガイド
| 問題 | 考えられる原因 | 解決策 |
|---|---|---|
| 表面仕上げ不良 | 工具の摩耗、不適切な回転数、過大な送り速度 | 工具の交換または再研磨、パラメータの調整 |
| 工具破損 | 1パスあたりの切り込み深さが過大、不適切な送り速度 | 切り込み深さを減らす、送り速度を上げる |
| モーターの過熱 | 長時間の連続運転、冷却不足 | 冷却休憩を入れる、換気を確認する |
| 軸のドリフト/モーター暴走 | ケーブルの緩み、ケーブルチェーン内の断線 | 損傷したケーブルを点検し交換する |
| 過度の振動 | 工具のアンバランス、コレットの緩み | 工具のバランス調整または交換、コレットを確実に締め付ける |
| ステッピングモーターの脱調 | 速度が速すぎる、機械的な引っ掛かり | 速度を落とす、ガイド上の異物を確認する |
よくある質問
3軸、4軸、5軸CNCルーターの違いは何ですか?
CNC木工ルーターを操作するにはどのようなソフトウェアが必要ですか?
CNC木工ルーターはどのような材料を加工できますか?
CNC木工ルーターの精度はどのくらいですか?
どの程度のスピンドル出力が必要ですか?
CNC木工ルーターのメンテナンス方法を教えてください。
CNCルーターはオークやクルミのような硬木を加工できますか?
どのようなトレーニングとサポートを提供していますか?
CNC木工ルーターの詳細な仕様、価格、構成オプションについては、営業チームまでお問い合わせください。特殊な用途向けのカスタム構成も承ります。
WhatsApp/電話: +86 17329326135
メール: info@woodmachine.org