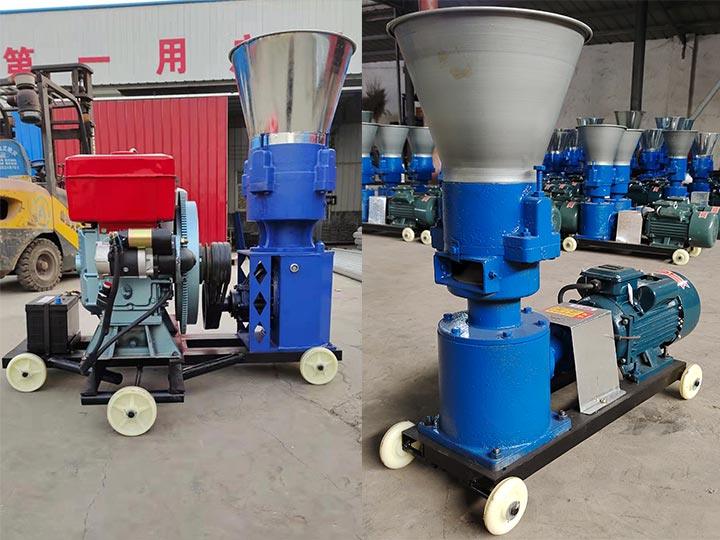
動物飼料ペレットマシンを使用する際、効率的な生産効率を確保したい場合は、機械が正常に機能するよう適切にデバッグする必要があります。効率的な生産効率を確保するためには、ペレット製造機をしっかりとデバッグし、機械が正常に動作するようにする必要があります。まず、ペレット飼料生産ラインの技術プロセスを理解し、その技術プロセスにおける各特定機器の機能を理解する必要があります。
Contents
動物飼料ペレット製造機のデバッグ手順
- 飼料ペレットマシンのデバッグ前に、各機器の動作を一つずつ確認します。また、使用する造粒機のダイ穴に適合する原料の粉砕粒度を理解する必要があります。原料の粉砕粒度は細かくする必要がありますが、細かすぎてはいけません。理想的な粉砕粒度は以下の通りです。
A. 3.35mm以上の粒度は1%以下。
B. 2.0mm以上の粒度は5%以下。
C. 1.0mm以上の粒度は約20%。
D. 0.5mm以上の粒度は約30%。
E. 0.25mm以下の粒度は20%以上。
F. 0.25mm以上の粒度は約24%。 - 動物飼料ペレット製造機のデバッグ前に、機械の設置時に残った石、溶接スラグ、その他の異物を取り除きます。
- デバッグ前に、使用する蒸気配管システムが適切な減圧機能と排水機能を備えているか確認し、造粒に必要な乾燥飽和焼き入れ蒸気を確保し、減圧弁後の圧力が常に0.058~0.4MPaであることを確認します。
- ペレット飼料機を始動する前に、プレッシャーローラーとリングダイの間の距離を調整する必要があります。一般的に、リングダイが回転するとき、プレッシャーローラーは非回転状態(つまり、プレッシャーローラーとリングダイの間の距離は0.1~0.4mm)にします。リングダイとプレッシャーローラーの距離を小さく調整しすぎないでください。リングダイとプレッシャーローラーの摩耗を加速するだけでなく、生産時の単位出力も低下します。
- 動物飼料ペレット化装置を始動するときは、供給量を瞬時に最大にしてはいけません。原料を供給口に均等に追加する必要があります。供給量が理想的な値(つまり、通常生産時のモーター電流値が定格電流値の85~95%)に達するまで約5~10分かかります。
- 飼料ペレットに軸方向の亀裂や放射状の亀裂があり、粉化率が高く、出力が低い場合は、焼き入れ温度を上げ、焼き入れ時の蒸気量を増やす必要があります。また、カッターの位置が遠すぎたり鈍かったりして、ペレットが短くなったり破れたりしている可能性もあるため、カッターの位置を適切に調整することもできます。
- 動物飼料ペレットの表面が滑らかでなく、粉化率が高い場合、リングダイの圧縮が比較的小さい可能性があり、より大きな圧縮穴を持つダイに交換する必要があります。
- 飼料ペレットの水分含有量が高く、ペレットマシンの生産出力が低く、機械の詰まりが頻繁に発生する場合は、減圧弁を調整してコンディショナーに入る蒸気圧力を0.1~0.4MPaにし、スチームトラップが排水機能を果たせるようにします。焼き入れ温度もそれに応じて上げることができます。温度の上昇は材料の成熟度の向上に役立つためです。一般的に、温度が11°C上昇するごとに材料の水分含有量は約1%増加します。