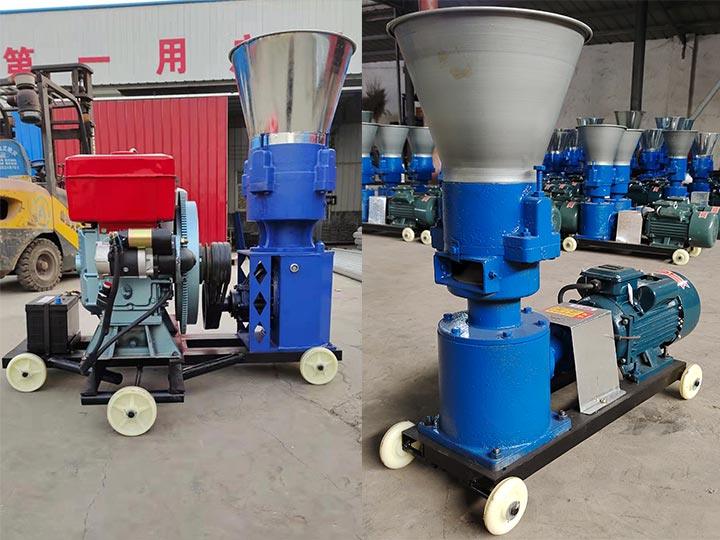
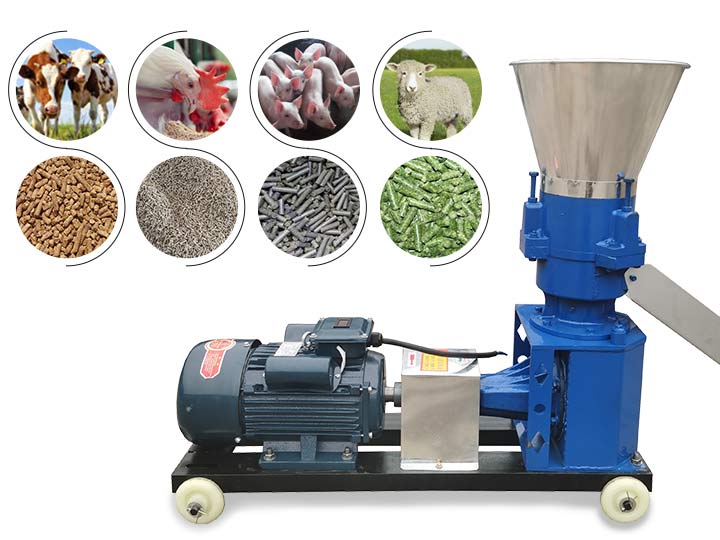
جب ہم جانوروں کی خوراک کے چھرے بنانے والی مشین استعمال کرتے ہیں، اگر ہم اس کی موثر پیداواری کارکردگی کو یقینی بنانا چاہتے ہیں، تو ہمیں اسے اچھی طرح ڈیبگ کرنا ہوگا تاکہ مشین معمول کے مطابق کام کرے۔ اگر ہم اس کی موثر پیداواری کارکردگی کو یقینی بنانا چاہتے ہیں، تو ہمیں چھرے بنانے والی مشین کو اچھی طرح ڈیبگ کرنا ہوگا تاکہ مشین معمول کے مطابق کام کرے۔ ہمیں پہلے چھرے کی خوراک کی پیداوار لائن کے تکنیکی عمل کو سمجھنا ہوگا اور تکنیکی عمل میں ہر مخصوص آلات کے کام کو سمجھنا ہوگا۔
Contents
جانوروں کی خوراک کے چھرے بنانے والی مشین کو ڈیبگ کرنے کے مراحل
- فیڈ چھرے کی مشین کو ڈیبگ کرنے سے پہلے، آلات کے کام کو ایک ایک کرکے چیک کریں۔ اس کے علاوہ، ہمیں خام مال کے کرشنگ کے ذرہ سائز کو بھی سمجھنا ہوگا جو استعمال شدہ گرانولیٹر کے ڈائی ہول سے مماثل ہو۔ خام مال کے کرشنگ کا ذرہ سائز باریک ہونا چاہیے، لیکن بہت باریک نہیں۔ مثالی کرشنگ ذرہ سائز درج ذیل تجویز کیا جاتا ہے:
A. 3.35mm سے اوپر کا ذرہ سائز ≤1% ہو۔
B. 2.0mm سے اوپر کا ذرہ سائز ≤5% ہو۔
C. 1.0mm سے اوپر کا ذرہ سائز تقریباً 20% ہو۔
D. 0.5mm سے اوپر کا ذرہ سائز تقریباً 30% ہو۔
E. 0.25mm سے نیچے کا ذرہ سائز 20% سے کم نہ ہو۔
F. 0.25mm سے اوپر کا ذرہ سائز تقریباً 24% ہو۔ - جانوروں کی خوراک کے چھرے بنانے والی مشین کو ڈیبگ کرنے سے پہلے، مشین کی تنصیب کے دوران باقی رہ جانے والے پتھر، ویلڈنگ کی سلیگ اور دیگر گندگی کو ہٹا دیں۔
- ڈیبگ کرنے سے پہلے، چیک کریں کہ آیا استعمال شدہ بھاپ پائپنگ سسٹم میں اچھی ڈیکمپریشن اور ڈرینج کی صلاحیت ہے تاکہ مشین کی گرانولیشن کے لیے خشک اور سیر شدہ ٹمپرڈ بھاپ کو یقینی بنایا جا سکے، اور اس بات کو یقینی بنایا جا سکے کہ پریشر ریڈوسنگ والو کے بعد ہمیشہ 0.058-0.4 MPA کی بھاپ موجود ہو۔
- چھرے کی خوراک کی مشین شروع کرنے سے پہلے پریشر رولر اور رنگ ڈائی کے درمیان فاصلہ ایڈجسٹ کیا جانا چاہیے۔ عام طور پر، جب رنگ ڈائی گھومتی ہے، تو پریسنگ رولر غیر گھومنے والی حالت میں ہوتا ہے (یعنی پریسنگ رولر اور رنگ ڈائی کے درمیان فاصلہ 0.1~0.4MM ہوتا ہے)۔ رنگ ڈائی اور پریشر رولر کے درمیان فاصلہ کبھی بھی بہت چھوٹا نہ کریں، اس سے نہ صرف رنگ ڈائی اور پریشر رولر کے پہننے میں تیزی آئے گی، بلکہ پیداوار کے دوران یونٹ آؤٹ پٹ بھی کم ہو جائے گا۔
- جانوروں کی خوراک کے چھرے بنانے والی مشین شروع کرتے وقت، فیڈ کی مقدار فوری طور پر زیادہ سے زیادہ نہیں ہونی چاہیے۔ ہمیں فیڈ انلیٹ میں یکساں طور پر خام مال ڈالنا چاہیے۔ فیڈ کی مقدار کو مثالی قدر تک پہنچنے میں تقریباً 5-10 منٹ لگتے ہیں (یعنی عام پیداوار کے دوران موٹر کرنٹ ویلیو ریٹیڈ کرنٹ ویلیو کا 85-95% ہوتی ہے)۔
- جب فیڈ کے ذرات میں محوری دراڑیں یا شعاعی دراڑیں ہوں، اور پلورائزیشن کی شرح زیادہ ہو، اور آؤٹ پٹ کم ہو، تو ہمیں ٹمپرنگ درجہ حرارت بڑھانا چاہیے اور ٹمپرنگ کے دوران بھاپ کی مقدار بڑھانی چاہیے؛ یہ بھی ہو سکتا ہے کہ کٹر کی پوزیشن دور اور کند ہو، جس سے ذرات چھوٹے یا پھٹے ہوئے ہوں، لہٰذا ہم کٹر کی پوزیشن کو بھی مناسب طریقے سے ایڈجسٹ کر سکتے ہیں۔
- جب جانوروں کی خوراک کے چھروں کی سطح ہموار نہ ہو اور پاؤڈرنگ کی شرح زیادہ ہو، تو یہ ہو سکتا ہے کہ رنگ ڈائی کا کمپریشن نسبتاً کم ہو، اور زیادہ کمپریشن سوراخ والی ڈائی کو تبدیل کیا جانا چاہیے۔
- جب فیڈ کے چھروں میں پانی کی مقدار زیادہ ہو، چھرے کی مشین کی پیداواری آؤٹ پٹ کم ہو، اور مشین میں بندش کا رجحان اکثر ہوتا ہے، تو ہمیں پریشر ریڈوسنگ والو کو ایڈجسٹ کرنا چاہیے تاکہ کنڈیشنر میں داخل ہونے والا بھاپ کا دباؤ 0.1-0.4MPa ہو، اور ٹریپ ڈرینج کا کام کر سکے۔ ٹمپرنگ درجہ حرارت کو بھی اسی مناسبت سے بڑھایا جا سکتا ہے، کیونکہ درجہ حرارت میں اضافہ مواد کی پختگی میں اضافے کے لیے فائدہ مند ہے۔ عام طور پر، درجہ حرارت میں ہر 11°C اضافے پر مواد میں نمی کی مقدار تقریباً 1% بڑھ جاتی ہے۔